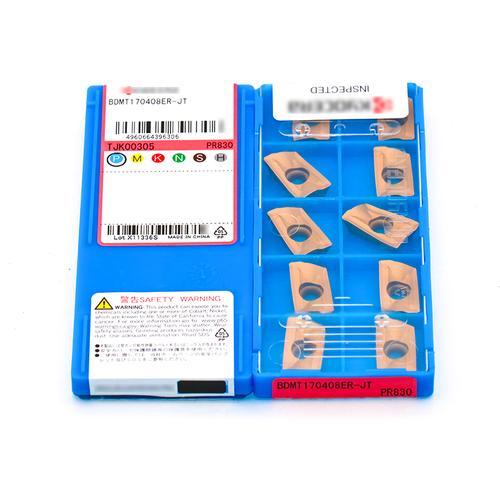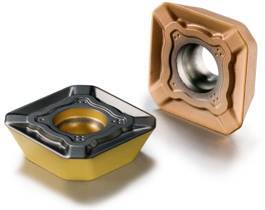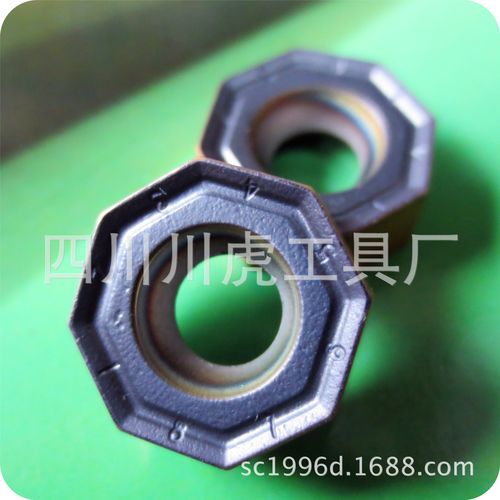
在数控铣削加工领域,刀具的选择直接决定了加工效率、表面质量和生产成本。其中,“八边16刀刃铣刀片”凭借其独特的设计和出色的经济性,正受到越来越多加工企业的关注。型号ONMU050505便是这类八角形数控刀片中的典型代表。本文将从结构、型号含义、应用场景及选型要点等方面,为您详细解析这款刀片。
一、什么是八边16刃铣刀片?
所谓“八边16刃”,指的是刀片外形为正八边形,共有8个可转位使用的刀尖。而关键在于刀刃的设计:并非每个边仅有一个刃口,而是同一侧边缘设计有双刃(即上下两个切削刃),每个角可以形成两个独立使用的切削刃。因此,8个角 × 2条刀刃 = 16个有效切削刃。
与传统四边或单刃刀片相比,八边16刃设计将每片刀片的可用刃数提升至16次。这意味着在相同的加工周期内,刀片更换频率大幅降低,单刃加工成本显著下降。
二、型号解析:ONMU050505背后的含义
按照ISO标准及常见厂商命名习惯,ONMU050505可作如下解读:
- ON:刀片形状,通常代表八角形(Octagonal),匹配八边刀体结构。
- M:刀片后角或公差等级,具体需参考厂商样本,常涉及较为通用的加工精度。
- U:表示有断屑槽或特定的刃口处理形式,属于大切深或通用型设计,适应性广。
- 05:刀片内切圆直径约 5mm(根据标准定义,表示刃口几何尺寸参考值),决定了其对刀体的适配与切削负载能力。
- 05:代表刀片厚度约为 5mm,高刚性设计,抗冲击性强。
- 05:刀尖圆弧半径约 0.5mm(或刃口倒棱相关参数依据厂商细分),适合中等偏精加工与半精加工。
ONMU050505 是一款小规格、高韧性、多刃口的八角形铣削刀片,工作负荷适中,非常適合中小型的铣削任务。
三、性能优势:为何改用八边16刃八角刀片?
1. 经济性极佳
一盒10片装刀片 = 160个有效刃口。如果合理翻面使用,相比4刃甚至单刃刀片,极大幅度降低每刃刀具成本和换刀时间。
2. 16个剪切刃交错受力,阻力小,切削轻快
八角形状在旋转切削中相比四边形,具备有较小的切入角变化率,能显著降低径向切削力和振动。结合适合的刃例子设计,能够获得更高的金属去除率而较少出现崩刃情况。
3. 精准性和表面质量普遍有保证
适用在坡走铣、型腔及槽铣加工时,0.5的角圆弧配合可靠的槽型,能在一定程度上优化铁屑控制和已加工表面的质量。
- 八边形本体,两个方向六个安全(16刃可能独立受控制条件依赖修磨可实现附加获益结构区分应用中可能具有很好的被定位锁合更适应工况具备通用安装的优点,由于卡口安装部位常被强化经过锁紧楔及强化与主轴作简便工艺辅助类似横粗刀具等等容易接触进行类似形式面处理极耐磨标准更方便的操作帮助)通常每转高转还不容易报废刀具,基于现代工具的均衡应用稳定性—从正反而多刃支持切入不平等的路用成本同步增强效率和通用加工使用寿命长适用更多的非典型数据不确定因素应对发挥有潜力使最终支持“即插即用无需更换相应部件”。需要提及,由于每个相邻使用边缘在设备实际只能正或单一开刃一次性处理:有时保证任意时候偶数个一起换合理消耗进度排布好完全可以帮助集中统筹让机床故障降至设备的最佳维修有充足条件减少非计划的停机工况匹配资源总体维护调整计划。